Какие дефекты выявляет контроль качества сварных соединений?
Контроль качества сварных соединений предназначен для выявления нарушений сплошности, геометрии и структуры сварного шва, которые могут снизить прочность, герметичность и долговечность строительных конструкций, трубопроводов, резервуаров, металлоконструкций и технологического оборудования. В зависимости от материала, толщины, доступности зоны контроля и требований технического задания применяют визуальный и измерительный контроль, ультразвуковую дефектоскопию, радиографический метод, капиллярный или магнитопорошковый контроль, а также механические испытания контрольных образцов. При обследовании специалисты выявляют поверхностные дефекты, подрезы, наплывы, нарушения формы шва, прожоги, кратеры, трещины металла и следы недостаточной обработки поверхности. Неразрушающий контроль позволяет обнаружить внутренние дефекты, включая непровары, неполное проплавление, поры сварного шва, шлаковые включения, расслоения и другие несплошности. Важной задачей является определение протяженности, глубины залегания и координат дефекта относительно базовых точек конструкции. Для каждого метода устанавливается требуемая чувствительность контроля, подбирается измерительное оборудование и выполняется настройка дефектоскопа по контрольному образцу. Полученные результаты измерений сопоставляются с критериями приемки, указанными в нормативной документации, проекте, технических условиях или техническом задании. По итогам лабораторного контроля оформляются протокол результатов и заключение дефектоскопии, где указываются обследованные участки, примененная методика проведения работ, обнаруженные дефекты, их параметры и вывод о соответствии требованиям. Такой подход позволяет не ограничиваться визуальной оценкой и получить объективную информацию о фактическом состоянии сварного соединения.
Какие методы применяются для проверки сварных швов?
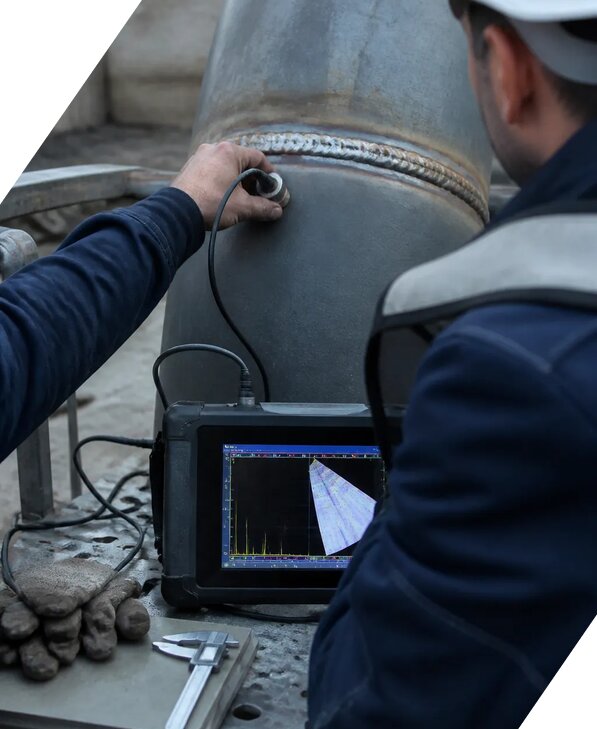
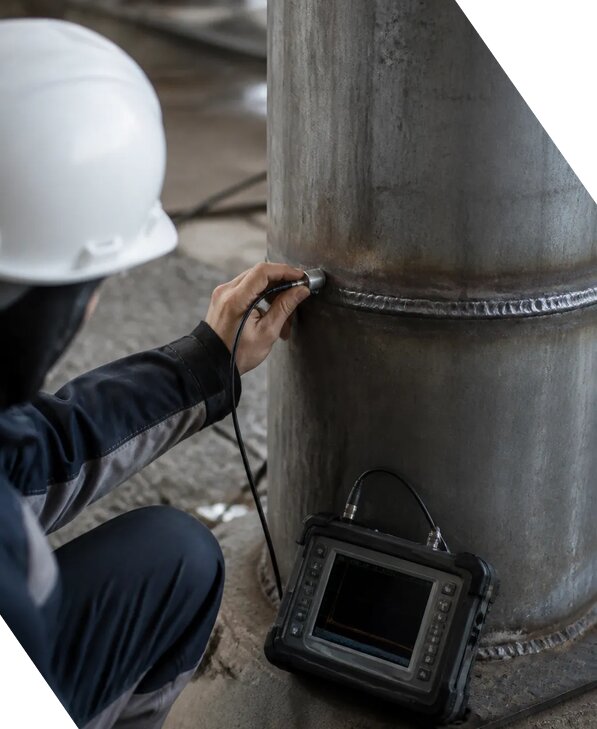
Методика проведения контроля выбирается с учетом назначения конструкции, марки металла, типа сварки, толщины соединяемых элементов, предполагаемого характера дефектов и доступности поверхности. Визуально измерительный контроль выполняют практически всегда, поскольку он позволяет оценить форму и размеры шва, наличие поверхностных дефектов, подрезов, наплывов, трещин, прожогов и несоответствие геометрии установленным требованиям. Ультразвуковой контроль применяют для поиска внутренних дефектов. Он помогает выявить непровары, несплошности, поры и шлаковые включения без повреждения конструкции, а также определить глубину залегания и координаты дефекта. Радиографический метод используют для получения изображения внутренней структуры сварного соединения и документальной фиксации результатов, особенно при проверке ответственных трубопроводов и металлоконструкций. Капиллярный контроль эффективен при поиске открытых на поверхность трещин металла, пор и других мелких нарушений сплошности. Магнитопорошковый метод применяют для ферромагнитных сталей, когда необходимо обнаружить поверхностные и подповерхностные дефекты. При необходимости выполняют натурные измерения, инструментальные измерения, твердометрические проверки и разрушающие испытания образцов. Перед началом работ специалисты анализируют проектную и исполнительную документацию, определяют зону контроля, выбирают испытательное оборудование и проверяют его исправность. Настройка дефектоскопа проводится по установленной процедуре с применением контрольного образца, что позволяет обеспечить требуемую чувствительность контроля и снизить погрешность измерений. Результаты каждого метода рассматриваются комплексно, поскольку один способ не всегда способен выявить все виды дефектов. В итоговом техническом заключении фиксируются использованные методы, параметры оборудования, условия проведения работ и вывод о соответствии сварного соединения нормативным требованиям.
Как определяется соответствие сварного соединения нормативным требованиям?
Оценка соответствия выполняется не по общему визуальному впечатлению, а на основании утвержденных критериев приемки и результатов измерений, полученных в ходе лабораторного контроля. До начала работ анализируются рабочие чертежи, проект производства работ, исполнительные схемы, паспорта материалов, журналы сварочных работ, сертификаты на электроды и сварочную проволоку, а также нормативная документация, распространяющаяся на конкретный объект и вид соединения. В техническом задании должны быть указаны контролируемые участки, объем проверки, применяемые методы, требования к чувствительности контроля и допустимые параметры дефектов. Во время обследования специалисты фиксируют состояние поверхности, размеры сварного шва, длину проверенных участков, настройки оборудования и условия выполнения работ. При ультразвуковой дефектоскопии дополнительно записываются амплитуда сигнала, глубина залегания отражателя, координаты дефекта и его условные размеры. При радиографическом контроле анализируется качество снимков и признаки внутренних дефектов. При капиллярном и магнитопорошковом контроле оцениваются индикаторные следы, их форма, расположение и протяженность. Обнаруженные поверхностные дефекты, внутренние дефекты, трещины металла, непровары, поры сварного шва и шлаковые включения сопоставляются с предельными значениями, установленными для данного типа конструкции. Если дефект превышает допустимый уровень, в документации указываются его расположение, размеры и рекомендации по устранению с последующим повторным контролем. По завершении оформляются протокол результатов, заключение дефектоскопии и при необходимости техническое заключение о возможности дальнейшей эксплуатации. В документах отражаются результаты измерений, примененное измерительное оборудование, данные о поверке, погрешность измерений, методика проведения и вывод о соответствии требованиям. Такой порядок обеспечивает прослеживаемость контроля и позволяет использовать материалы обследования при приемке работ, техническом надзоре, ремонте или расследовании причин повреждений.
Что влияет на достоверность результатов дефектоскопии?
Достоверность контроля качества зависит от совокупности организационных, технических и методических факторов. В первую очередь специалисты оценивают состояние поверхности и доступность зоны контроля. Загрязнения, ржавчина, остатки лакокрасочного покрытия, окалина, влага и неровности могут скрывать поверхностные дефекты или ухудшать контакт датчика с металлом. Поэтому перед началом работ выполняется подготовка участка, разметка контролируемой зоны и определение базовых точек для фиксации координат дефекта. Существенное значение имеет правильный выбор метода. Ультразвуковой контроль подходит для поиска внутренних дефектов, но его эффективность зависит от толщины металла, формы изделия, структуры материала и ориентации несплошности. Капиллярный метод выявляет дефекты, выходящие на поверхность, а магнитопорошковый метод используется преимущественно для ферромагнитных сталей. Радиографическая проверка требует соблюдения правил размещения источника излучения, кассеты и контролируемого шва. Перед измерениями проводится настройка дефектоскопа на контрольный образец или стандартный отражатель. Проверяются амплитуда сигнала, диапазон измерений, чувствительность контроля и стабильность показаний. Испытательное оборудование и измерительное оборудование должны иметь исправное состояние и действующую поверку либо подтверждение пригодности к применению. На результат также влияют квалификация специалистов, освещение, температура, погодные условия, соблюдение методики проведения и точность нанесения разметки. Для повышения надежности отдельные участки могут проверяться несколькими методами, особенно если конструкция относится к категории повышенной ответственности. В аккредитованной лаборатории результаты оформляются с указанием условий контроля, примененных приборов и возможной погрешности измерений. При выявлении сомнительного сигнала выполняется повторная проверка, уточняется его расположение и исключается влияние геометрических отражателей. Благодаря этому протокол результатов содержит не только итоговый вывод, но и сведения, позволяющие проверить объективность проведенного обследования.
Какие документы оформляются по итогам контроля сварных соединений?
Состав документации определяется назначением объекта, видом сварных соединений, выбранными методами и требованиями технического задания. Основным результатом является протокол результатов, в котором указываются сведения об объекте, контролируемом участке, материале и толщине элементов, типе сварного шва, объеме обследования, датах проведения работ и примененной методике проведения. В протоколе также отражаются данные об измерительном оборудовании и испытательном оборудовании, их идентификационные номера, диапазоны работы, сведения о поверке или проверке пригодности. Для ультразвукового контроля фиксируются настройка дефектоскопа, использованный контрольный образец, чувствительность контроля, амплитуда сигнала, глубина и координаты дефекта, условная протяженность несплошности и параметры ее оценки. Для визуального и измерительного контроля указываются размеры шва, состояние поверхности, выявленные подрезы, наплывы, прожоги, трещины металла и иные поверхностные дефекты. По результатам радиографического контроля описываются качество снимков и признаки внутренних дефектов, включая непровары, поры сварного шва и шлаковые включения. Если выполнялись натурные измерения или дополнительные испытания, их результаты также включаются в комплект документов. При необходимости составляется заключение дефектоскопии с выводом о соответствии сварного соединения нормативным требованиям и указанием участков, требующих ремонта или повторной проверки. Для сложных объектов оформляется расширенное техническое заключение, в котором приводятся исходные данные, анализ выявленных повреждений, оценка их влияния на работоспособность конструкции и рекомендации по дальнейшим действиям. Фотографии, схемы, эскизы, ведомости дефектов и исполнительная разметка прилагаются к отчету, если это предусмотрено заданием. ЭкспертизаРоссия выполняет контроль сварных соединений в Ярцеве с подготовкой документов, пригодных для технического надзора, приемки выполненных работ, строительного контроля и подтверждения соответствия требованиям проекта. Стоимость отдельных работ может составлять от 1526 руб/м² и уточняется по объему, методу и сложности доступа.